
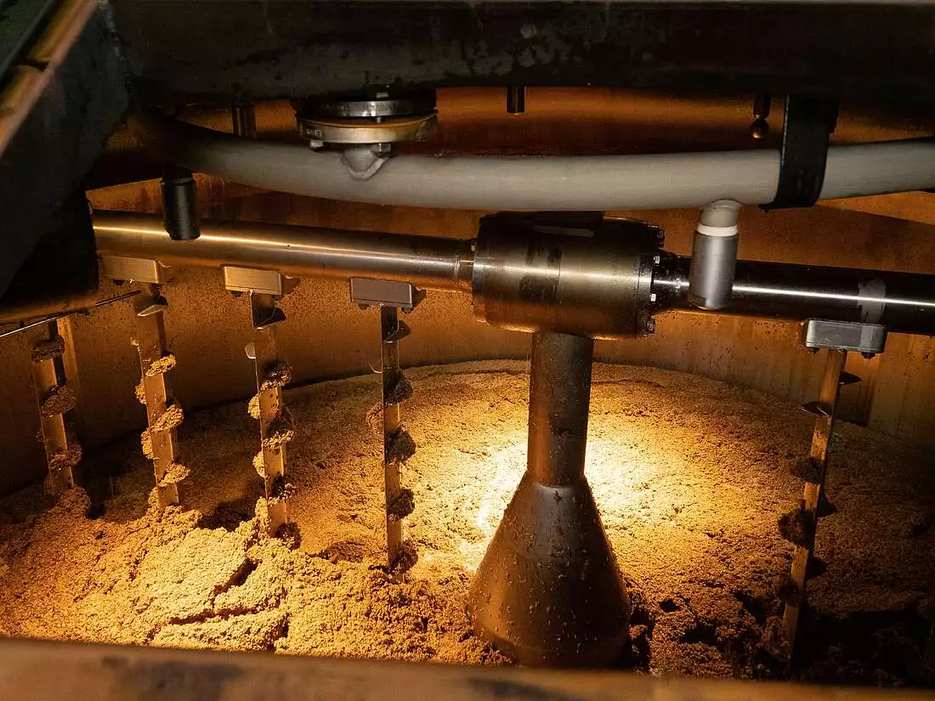
La produzione del whisky è un vero mestiere e ogni passaggio incide in modo determinante sul distillato finito. L’ammostamento occupa un posto particolarmente importante, perché trasforma l’amido dei cereali in zuccheri fermentabili, la base per la fermentazione e la distillazione che seguono. In questo articolo esaminiamo in dettaglio ogni parte del processo di ammostamento e il motivo per cui conta tanto per un whisky di alta qualità.
1. La scelta dei cereali: il fondamento della qualità
Il primo passo dell’ammostamento è scegliere i cereali giusti. Orzo, mais, segale e frumento si impiegano in combinazioni diverse e ciascuno porta al prodotto finito le proprie caratteristiche. L’orzo, per il suo elevato contenuto di alfa-amilasi, l’enzima chiave per la scomposizione dell’amido, è largamente usato nello Scotch whisky. Il mais, ricco di zuccheri, costituisce la base del bourbon. Comprendere le proprietà di ciascun cereale è indispensabile perché il whisky abbia il carattere e il gusto desiderati.
2. La miscelazione con l’acqua: il controllo dei parametri
Scelti i cereali, si procede a miscelarli con cura con l’acqua. La temperatura dell’acqua ha qui un ruolo chiave, perché regola l’attività enzimatica nel mosto. La temperatura ideale di ammostamento è compresa tra 60 °C e 70 °C, che consente agli enzimi di lavorare al meglio. Conta anche il rapporto tra acqua e cereali, perché il mosto abbia il giusto equilibrio e la giusta consistenza.
Una volta uniti cereali e acqua, il mosto viene lasciato riposare così che gli enzimi possano attivarsi e iniziare a scomporre l’amido in zuccheri più semplici. Questo riposo dura di norma tra i 60 e i 90 minuti, dando agli enzimi il tempo di agire gradualmente sull’amido del chicco.
Due enzimi sono centrali nel processo: l’alfa-amilasi e la beta-amilasi. L’alfa-amilasi rompe le lunghe catene delle molecole di amido in catene più corte, rendendo più facile la conversione successiva. La beta-amilasi scompone poi queste catene più corte in zuccheri semplici, e proprio questo crea la base fermentabile per la fermentazione a venire.
L’attività di questi enzimi dipende da diversi fattori, tra cui la temperatura e il pH del mosto e il tipo di cereale impiegato. La temperatura ottimale per l’alfa-amilasi varia in parte con il cereale, ma di regola si colloca tra 60 °C e 70 °C. Una temperatura troppo alta può inibire o distruggere l’attività enzimatica, mentre una troppo bassa rallenta la scomposizione dell’amido.
Anche il pH del mosto svolge un ruolo importante nel regolare l’attività enzimatica. Per la maggior parte degli enzimi coinvolti nell’ammostamento il pH ideale è compreso tra 5 e 6. Uscire da questo intervallo riduce l’efficienza degli enzimi e incide sul risultato del processo.
Vale la pena ricordare che cereali diversi hanno profili enzimatici diversi e possono reagire in modo differente alle stesse condizioni. L’orzo può mostrare un livello di attività dell’alfa-amilasi diverso da quello del mais o della segale, e questo impone di adattare l’ammostamento al cereale specifico.
Nel complesso, l’attività dell’alfa-amilasi e della beta-amilasi durante l’ammostamento è un processo articolato che richiede un attento equilibrio dei parametri. Capire come vi incidano temperatura, pH e tipo di cereale è indispensabile per ottenere risultati costanti e whisky di alta qualità.
3. L’attivazione degli enzimi: il controllo del riposo
Durante il riposo gli enzimi presenti nel chicco si attivano gradualmente e l’amido viene convertito. Poiché la loro attività dipende dalla temperatura, dal pH del mosto e dal cereale impiegato, è il monitoraggio attento di questi parametri per tutta la durata del riposo a rendere possibili risultati costanti.
4. Filtrazione e separazione: il momento decisivo
Terminato l’ammostamento, il mosto viene trasferito in un altro recipiente per la fase detta filtrazione. L’obiettivo è separare il mosto liquido, ricco di zuccheri fermentabili, dalle particelle solide del cereale. La filtrazione si esegue di norma riscaldando la massa, il che facilita la separazione del liquido dal residuo solido.
Dopo la filtrazione il mosto va raffreddato prima di passare nel recipiente di fermentazione. La temperatura ideale di raffreddamento varia con il processo specifico e con le preferenze del produttore, ma in generale si colloca tra 20 °C e 25 °C.
Raffreddare il mosto entro questo intervallo porta diversi vantaggi. In primo luogo assicura condizioni ottimali per il lievito, e quindi una fermentazione efficiente e rapida. Il lievito lavora meglio in condizioni moderatamente calde, dove può convertire rapidamente gli zuccheri in alcol e negli altri prodotti della fermentazione.
In secondo luogo, un raffreddamento corretto aiuta a preservare la qualità e la pulizia del mosto. Una temperatura troppo alta può provocare alterazioni indesiderate o un’attività eccessiva del lievito, e in entrambi i casi il distillato finale ne risente. Controllare con attenzione la temperatura di raffreddamento è quindi importante per mantenere il mosto in buone condizioni.
La qualità del mosto e la pulizia della filtrazione hanno un effetto decisivo sul whisky finito. Impurità o una filtrazione incompleta possono generare aromi o sapori indesiderati, compromettendo sia la qualità del distillato sia la reputazione del marchio. Condurre con cura questo passaggio è perciò essenziale per un prodotto di alta qualità e costante.
5. Il controllo di qualità: una vigilanza continua
Il controllo di qualità durante l’ammostamento ha un ruolo chiave nell’ottenere il carattere voluto per il whisky. Il monitoraggio attento di parametri come temperatura, tempo di riposo e attività enzimatica permette ai produttori di mantenere costanza e qualità in ogni passaggio. I progressi nelle tecnologie di monitoraggio e controllo consentono di governare e ottimizzare la qualità del whisky con maggiore precisione.
L’ammostamento è un passaggio chiave della produzione del whisky e richiede pianificazione, controllo e competenza. Dalla scelta dei cereali al controllo preciso dei parametri lungo tutto il processo, ogni dettaglio incide in modo determinante sulla qualità e sul carattere del distillato finito. Grazie a innovazione e progresso tecnologico continui, i produttori affinano costantemente i propri metodi, e questo è parte del motivo per cui il whisky resta uno dei distillati più apprezzati al mondo.